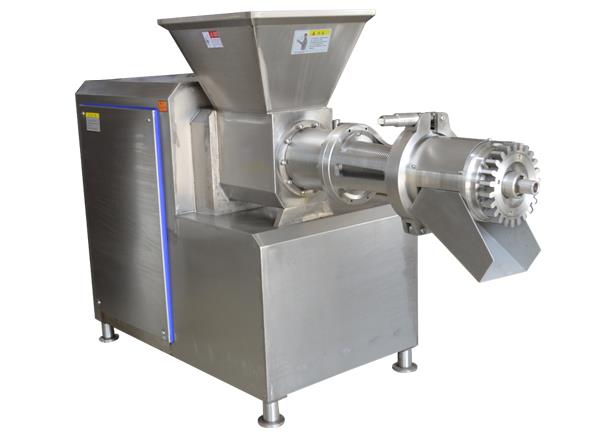
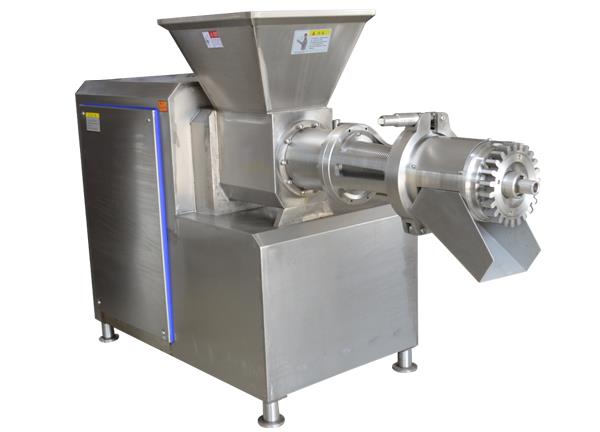
骨肉分离机通过机械挤压将畜禽骨架(如鸡架、猪骨、鱼骨)上的残留肌肉与骨骼分离,广泛应用于肉糜、香肠、宠物食品等加工领域。其核心部件为螺旋轴和筛筒,物料在螺旋推进下受到挤压,肉从筛孔挤出,骨头从末端排出。分离率(提取的肉量占骨架总肉量的百分比)和骨渣含肉率是衡量设备性能的关键指标。双螺旋挤压技术通过两个同向或反向旋转的螺旋轴协同工作,有效解决了单螺旋挤压时物料堆积、压力不均的问题,使挤压压力分布更均匀,分离效率提升10%-20%。挤压压力主要受螺旋螺距(通常30-60mm)、螺旋轴与筛筒间隙(0.5-2.0mm)以及出口背压阀调节(0.5-1.5MPa)三方面因素共同影响。压力过低,肉分离不净,分离率下降;压力过高,骨头破碎,骨渣混入肉中,降低肉糜品质。
分离率与挤压压力的关系并非线性。实验数据表明,处理鸡骨架时,压力0.6MPa时分离率约78%,骨渣含肉率约12%;压力0.8MPa时分离率提升至85%,骨渣含肉率降至8%;压力升至1.2MPa时,分离率仅提高至88%,但骨渣含肉率增至12%,筛网磨损加剧。因此,存在最优压力区间(0.8-1.0MPa),在此区间内分离率和骨渣含肉率达到最佳平衡。筛孔尺寸影响肉糜品质和产量:筛孔直径1.5-3.0mm,孔径小(1.5mm)肉糜细腻但产量低(约减少20%-30%),适合高端肉肠;孔径大(2.5-3.0mm)产量高但可能有细小骨屑(>0.5mm骨屑含量增加),适合宠物食品。螺旋转速一般80-150rpm,转速高产量大但分离率下降(转速每增加20rpm,分离率下降约1.5%-2%),需在产量和分离率之间平衡。某肉制品企业原使用单螺旋分离机处理鸡骨架,分离率仅75%,骨渣含肉率15%,造成原料浪费。改用双螺旋骨肉分离机并优化压力(1.0MPa)、筛孔(2.0mm)、转速(100rpm)后,分离率提升至88%,骨渣含肉率降至8%,年增加肉回收量约60吨,新增效益超百万元。
双螺旋分离机的结构设计对分离效果有直接影响。螺旋轴通常采用变螺距设计(进料段螺距大,挤压段螺距小),以实现渐进式挤压,避免瞬间高压导致骨头破碎。螺旋叶片与筛筒的配合间隙是关键尺寸,新机间隙一般0.5-1.0mm,随着使用磨损逐渐增大。当间隙超过2.0mm时,分离率明显下降,需进行维修或更换。螺旋轴转速的控制策略也影响分离效果:采用变频调速可根据不同原料(鸡骨、猪骨、鱼骨)硬度调节转速,鸡骨软(80-100rpm),猪骨硬(100-120rpm),鱼骨脆(60-80rpm)。此外,双螺旋的旋向设计(同向或反向)影响物料输送和挤压效果,同向螺旋适合高产量,反向螺旋适合高分离率(分离率可提高3%-5%)。建议骨肉分离机用户建立操作参数记录,对不同原料确定最优压力、转速和筛孔组合,制定标准化作业指导书,确保分离效果的稳定性。定期(每班次)检查出料口肉糜温度和骨渣形态(理想骨渣呈干燥颗粒状,含水率<40%),及时调整压力参数。通过科学的参数优化和精细的操作管理,骨肉分离机可最大限度回收骨架上的残留肌肉,提高原料利用率,降低生产成本。